A five-axis machining center is only as good as the workholding that supports it. A fixture that blocks the rotary table or interferes with the cutter path turns a five-axis machine into a three...
Les mer
How Zero-Point Systems Improve Workpiece Stability in 5-Axis CNC Machining
Hvorfor arbeidsstykkestabilitet brytes ned når 5-akse jobber blir komplekse
Et 5-akset maskineringssenter tjener sin verdi ved å kutte fem flater av en del uten en eneste manuell gjenklemming. Det løftet kollapser i det øyeblikket en armatur lar arbeidsstykket forskyve seg med noen få mikron midt i syklusen. Verktøybaner som ble programmert mot et fast datum skjærer plutselig mot et bevegelig, og delen driver ut av toleranse lenge før en operatør oppdager noe galt på displayet.
Butikker som kjører kontinuerlige verktøybaner på 4. og 5. akse rapporterer at flertallet av utrangerte deler spores tilbake til innfestingen, ikke til kutteren eller programmet. Gjentatt fastbolting, bord med T-spor og skrustikkestabler introduserer alle sine egne små feil: ujevn klemkraft, termisk drift fra lange syklustider og mikrobevegelse under rask rotasjon av tappen. Hver av disse sammensetningene over et femkantsprogram på en måte som en 3-akset jobb aldri opplever.
Nullpunktsystemer ble utviklet spesielt for å fjerne denne variabelen. I stedet for å reetablere et datum hver gang en del snus eller byttes, låses armaturet til en fast mekanisk referanse som forblir konstant over alle oppsett, paller og maskiner i en butikk. Når den referansen er etablert, jobber programmereren, operatøren og inspeksjonsavdelingen alle fra det samme fysiske punktet, noe som fjerner en av de vanligste kildene til uenighet mellom et CAM-program og den delen som faktisk kommer av maskinen.
Hva et nullpunktsposisjoneringssystem faktisk gjør
I kjernen er en nullpunktsklemmemodul en mekanisk kopling: en bunnplate eller pall montert permanent til maskinbordet, tappen eller gravsteinen, parret med en lokaliseringsstift festet til undersiden av et arbeidsstykke, underplate eller armatur. Når tappen faller inn i modulen og klemmen kobles inn, går delen tilbake til nøyaktig samme X, Y, Z og rotasjonsposisjon hver eneste gang, typisk innenfor 0,005 mm repeterbarhet.
Dette betyr mest i 5-akset arbeid fordi det kobler fra to problemer som vanligvis er viklet sammen: å holde delen stivt, og lokalisere delen nøyaktig. En konvensjonell skrustikke kan holde en del stivt, men er avhengig av at operatøren nullstiller nullpunktet ved å berøre av. En nullpunktsmodul holder delen stivt og garanterer at datumet aldri beveger seg, fordi den mekaniske referansen er innebygd i selve koblingen i stedet for i operatørteknikk.
| Klemmemetode | Typisk repeterbarhet | Re-null kreves | Best passform |
|---|---|---|---|
| Manuell skrustikke | 0,02 til 0,05 mm | Ja, hver syklus | Prototype, enkeltdelte jobber |
| T-spor nedboltet | 0,03 til 0,08 mm | Ja, hver syklus | Store deler med lite volum |
| Nullpunktsmodul | 0,002 til 0,005 mm | Nei, engangsoppsett | Høymiks, flerakset, gjentatte jobber |
Fordi referansepunktet er mekanisk snarere enn prosedyre, kan den samme pallen bevege seg mellom en mølle, en koordinatmålemaskin og en wire EDM uten å miste datumet. Den eneste egenskapen er det som gjør nullpunktsverktøy til ryggraden i de fleste moderne lys-ut og høymiksede 5-akse celler.
Hvordan den åttekantede koniske lokalisatoren løser torsjonsbelastning
Runde koniske lokaliseringsanordninger håndterer vertikal klemkraft godt, men motstår rotasjonsmoment dårlig, siden en sylindrisk avsmalning ikke har noen geometrisk funksjon som hindrer delen fra å vri seg under tunge sidefresebelastninger. Det er her Åttekantet konisk nullpunkt Locator endrer geometrien til problemet.
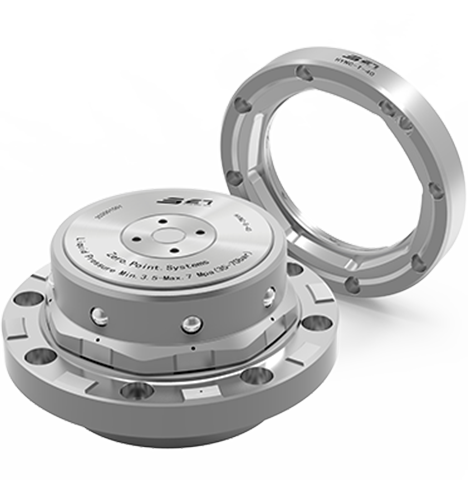
Den åttesidige koniske profilen gir åtte diskrete flate kontaktflater i stedet for én kontinuerlig buet overflate. Under fastklemming vil lokatoren sitte mot disse flatene med en kilevirkning som motstår rotasjon i begge retninger, ikke bare vertikal nedtrekk. I et tappmontert 5-akset oppsett hvor bordet roterer delen gjennom sammensatte vinkler, forhindrer den rotasjonslåsen mikroslipen som viser seg som vitnemerker eller dimensjonsdrift på de ferdige flatene.
- Åtteflats kontaktgeometri motstår torsjonsbelastning under tunge sidefresing
- Selvsentrerende konisk vinkel kompenserer for mindre spon- eller ruskinterferens
- Herdede og bakkekontaktflater opprettholder repeterbarhet over titusenvis av klemmesykluser
- Kompatibel med både manuelle og pneumatiske eller hydrauliske klemmemoduler
Feltdata fra butikker som kjører tunge deler i romfartsbrakett-stil viser torsjonsavbøyning under en åttekantet konisk lokalisator som holder seg under 3 mikron selv ved skjærekrefter som synlig vil svekke en ekvivalent med runde avsmalninger. For 5-akse programmer der spindelen nærmer seg delen fra et dusin forskjellige vektorvinkler i en syklus, er den torsjonsstivheten ofte forskjellen mellom en del som holder toleranse og en som ikke gjør det.
Integrering av et nullpunktsposisjoneringssystem med tappfeste
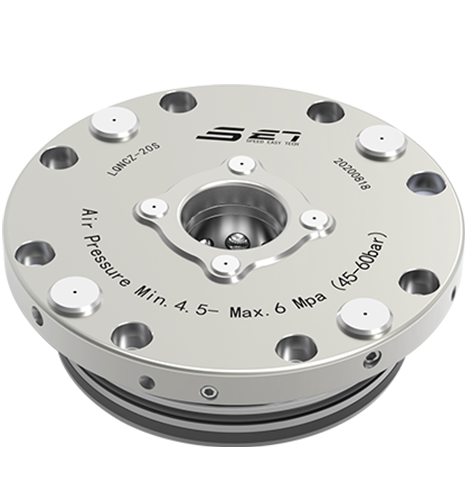
Et tapebord roterer og vipper arbeidsstykket slik at spindelen kan nærme seg funksjoner fra nesten alle vinkler uten å måtte feste det manuelt. Den friheten er bare nyttig hvis delen forblir perfekt plassert gjennom hver rotasjon, noe som er akkurat jobben til en Nullpunktsposisjoneringssystem bygget på en kort-kjegle kulelås-design.
Den korte kjeglegeometrien holder koblingshøyden lav, noe som betyr noe direkte på en tapp fordi hver millimeter ekstra høyde øker svingradiusen og treghetsbelastningen rotasjonsaksene må håndtere under rask indeksering. En kulelåsklemme inne i kjeglen trekker delen ned med jevn, radiell kraft fordelt rundt hele omkretsen, i stedet for et enkeltpunktstrekk som kan vippe et arbeidsstykke under dynamisk rotasjon.
Tre praktiske fordeler på en trunnioncelle
- Lavere stabelhøyde reduserer fribærende belastning på rotasjonsaksemotorene under høyhastighetsindeksering
- Selv radiell klemkraft holder delen sentrert gjennom tiltvinkler opp til 120 grader
- Standardiserte pallegrensesnitt lar én bunnplate akseptere flere delfamilier uten å omverktøye tappen
Butikker som konverterer en manuell skruetappcelle til et nullpunktsgrensesnitt rapporterer typisk at indekseringssyklustiden faller med 15 til 25 prosent, hovedsakelig fordi den roterende aksen ikke lenger trenger å bremse like forsiktig gjennom midtsvingen for å unngå å forstyrre en løst referert del.
Repeterbarhet etter armaturtype: En visuell sammenligning
Diagrammet nedenfor sammenligner typisk posisjonell repeterbarhet på tvers av vanlige festetilnærminger, uttrykt i mikron. Lavere verdier indikerer tettere, mer konsistent delplassering over gjentatte sykluser.
Vibrasjonsamplitude over en bearbeidingssyklus
Stiv, godt referert klemme reduserer resonansvibrasjoner under aggressive fleraksede kutt. Linjediagrammet nedenfor viser relativ vibrasjonsamplitude over en enkelt grovbearbeiding-til-finishing-syklus for en manuelt klemt del versus en nullpunktsklemt del.
Mønsteret som viser seg konsekvent på tvers av målinger på butikkgulvet er at manuelt fastklemte deler trender mot høyere og mer uberegnelig amplitude ettersom spindelhastigheten og sidebelastningen øker gjennom en grovbearbeiding, mens et nullpunktsoppsett med stiv referanse forblir i et mye smalere bånd. Det smalere båndet er det som gjør at programmerere kan presse matehastigheter og overtrinnsverdier mer aggressivt uten å risikere skravlemerker eller for tidlig verktøyslitasje, siden festet ikke lenger er den begrensende faktoren for hvor hardt kuttet kan skyves.
Multi-Factor Sammenligning: Nullpunkt vs konvensjonell beslag
Radardiagrammet nedenfor skårer hver festetilnærming på tvers av fem praktiske kriterier på en skala fra 1 til 5, der et større lukket område representerer sterkere totalytelse for høymiks 5-akset produksjon.
Hvordan et oppsettskift fungerer med en nullpunktsarbeidsflyt
Diagrammet nedenfor skisserer sekvensen for en typisk høyblandingsjobbbytte når et nullpunktsystem er installert på maskinbordet eller -tappen.
Fordi datumet er garantert av den mekaniske koblingen i stedet for av en operatørs touch-off rutine, tar denne overgangen vanligvis under to minutter, sammenlignet med femten til tretti minutter for en manuell re-indikasjon på en sammenlignbar armatur.
Et fungerende eksempel fra High-Mix Bracket-produksjon
Vurder en jobbbutikk som kjører strukturelle braketter for industrielt utstyr, maskinert fra aluminiumsstykke over fem flater per del i partier på 40 til 80 stykker. Før konverteringen til nullpunktverktøy, krevde hver del en manuell re-indikering mellom 3 2 grovoperasjonen og den endelige tappbearbeidingen, og la til omtrent tjue minutter med ikke-skjæringstid per del og introduserte nok posisjonsvariasjon til at avvisningen av den endelige inspeksjonen løp nesten seks prosent.
Etter å ha standardisert på åttekantede avsmalnende lokatorer for grovbearbeidingsarmaturen og et nullpunktsposisjoneringssystem med kort kjegle på tappen, eliminerte butikken den manuelle re-indikeringen fullstendig. Paller flyttet direkte fra grovbearbeidingsstasjonen til tappen med datumet intakt, ikke-skjæretid per del falt til omtrent fire minutter, og avvisningen ved sluttinspeksjon falt under én prosent over en tre måneder lang produksjon.
Effektivitetsgevinsten kom mindre fra raskere kutting og mer fra å fjerne et feilutsatt manuelt trinn, som er mønsteret de fleste high-mix-butikker ser når et felles mekanisk datum spenner over flere stasjoner i stedet for å tilbakestille på hver enkelt.
Opprettholde langsiktig nøyaktighet under daglig produksjonsbelastning
En nullpunktsmodul er bare så nøyaktig som dens kontaktflater forblir rene. Spon, kjølevæskerester og finkorn er den vanligste årsaken til gradvis nøyaktighetsdrift i butikker som hopper over en grunnleggende vedlikeholdsrutine, siden selv noen få mikron med rusk som er fanget mellom lokaliseringsavsmalningen og dens sammenfallende kjegle vil forskyve datoen på den syklusen.
De fleste butikker som kjører nullpunktsverktøy i kontinuerlig produksjon bygger tre vaner inn i sin standard driftsprosedyre. Først en rask luftblåsing eller nedtørking av både lokatoren og bunnplaten før hver klemmesyklus, noe som tar sekunder, men fjerner mesteparten av forurensningsrisikoen. For det andre, en planlagt dimensjonskontroll, typisk ukentlig eller med noen få tusen sykluser, ved hjelp av en testindikator eller en dedikert kalibreringspuck for å bekrefte at datumet ikke har drevet. For det tredje teller sporingsklemmesyklusen per modul slik at tetninger, fjærer eller hydrauliske komponenter inne i klemmemekanismen erstattes på en forebyggende plan i stedet for etter at en feil dukker opp som utrangerte deler.
Vanlige slitasjepunkter å inspisere
- Avsmalnende eller koniske kontaktflater for gropdannelse, gnaging eller kjølevæskefarging
- Klemmemekanismens fjærer eller tetninger for redusert nedtrekkkraft over tid
- Festebolter for bunnplate for å opprettholde moment etter gjentatte vibrasjonssykluser
- Lokaliseringsstifter på paller for slitasje ved første inngrepsfas
Butikker som hopper over disse kontrollene har en tendens til å legge merke til nøyaktighetsproblemer først etter at et parti med deler mislykkes i den endelige inspeksjonen, da årsaken er vanskeligere å isolere enn den ville ha vært med en rutinemessig ukentlig sjekk. Å bygge inspeksjonen inn i en eksisterende plan for forebyggende vedlikehold, i stedet for å behandle den som en separat oppgave, er den mest pålitelige måten å holde en flåte med nullpunktsmoduler på å yte med sin nominelle toleranse i årevis i stedet for måneder.
Estimere avkastningen ved standardisering av nullpunktverktøy
Det økonomiske argumentet for nullpunktsverktøy kommer sjelden fra selve modulkostnaden, som er en beskjeden ordrelinje sammenlignet med maskintiden den beskytter. Den kommer fra tre blandingskilder: redusert ikke-skjæringstid per del, redusert skrap og omarbeiding, og redusert avhengighet av en enkelt erfaren operatør for å holde toleranse etter følelse.
Non-cutting time is the easiest to quantify. If a manual re-indicate on a trunnion fixture consumes twenty minutes per part and a zero point changeover consumes two minutes, a batch of sixty parts recovers roughly eighteen hours of spindle time that would otherwise sit idle during setup. At a typical shop rate, that recovered time alone often pays back the tooling investment within a single production run of a mid-volume part family.
Scrap reduction compounds on top of that. A shop moving from a six percent rejection rate to a one percent rejection rate on a sixty-piece batch avoids roughly three scrapped parts per run, each carrying the full cost of material, machine time, and programming that has already been sunk into it before the defect is caught. Across dozens of batches a year, that difference alone frequently exceeds the total cost of converting a cell to a common zero point interface.
The third factor is harder to put a number on but matters just as much in practice: consistency that does not depend on which operator ran the setup. A mechanical datum performs the same whether a senior machinist or a recent hire loads the pallet, which reduces the training time needed before a new operator can run high-mix jobs independently.
Selecting the Right Zero Point Configuration
Not every 5-axis job needs the same locator geometry or clamping force. Matching the module to the part family avoids both under-clamping, which risks part movement, and over-specifying, which adds unnecessary cost and stack height.
| Job Characteristic | Recommended Consideration |
|---|---|
| Heavy side-milling, high torque | Octagonal taper locator for rotational resistance |
| Trunnion-mounted, tilt-heavy programs | Short-cone ball-lock positioning system for low stack height |
| Frequent part-family changeover | Standardized baseplate pattern across all fixtures |
| Thin-wall or delicate parts | Distributed, even clamping force over a single high-force point |
| Multi-machine production, shared pallets | Common module interface across mill, inspection, and EDM stations |
Where a job combines several of these traits, most shops standardize on one locator family across the whole cell rather than mixing geometries, since a single mechanical interface simplifies both tooling inventory and operator training.
It also helps to plan the module layout around the part family rather than around a single job. A pallet pattern sized for the largest expected part in a family, with mounting positions left open for smaller variants, avoids the common mistake of designing tooling around one part and then discovering it does not scale as the mix of work changes over a production year. Reviewing upcoming quotes alongside the existing fixture inventory before committing to a locator geometry tends to prevent costly mid-year retooling.
Frequently Asked Questions
Q1: How much positional accuracy can a zero point system realistically hold over time?
Well-maintained hardened-steel modules typically hold repeatability within 0.005 mm across tens of thousands of clamp cycles, though actual figures depend on clamping force, contamination control, and how consistently the mating surfaces are kept clean.
Q2: Is an octagonal taper locator necessary for every 5-axis job, or only heavy-cutting work?
Lighter finishing operations with minimal side load can often run on standard round taper locators. The octagonal geometry earns its cost primarily on roughing or heavy side-milling passes where torsional load is significant.
Q3: Can a zero point positioning system be retrofitted onto an existing trunnion table?
In most cases yes, provided the trunnion surface has enough flat mounting area and the baseplate pattern is matched to the table's bolt spacing. A brief fit check against the trunnion's swing envelope is recommended before ordering.
Q4: Does adding a zero point module reduce the usable clamping area for larger parts?
The baseplate itself adds some height and footprint, but most short-cone designs are built specifically to minimize that penalty, keeping usable table area close to what a bolt-down fixture would offer.
Q5: How does zero point tooling affect changeover time compared with manual indication?
Typical changeover with a zero point interface runs under two minutes per part, compared with fifteen to thirty minutes for a full manual re-indicate on a comparable trunnion fixture.
Siste nytt
- 5-Axis Workholding: How Zero-Point Systems and Vises Maximize Machining Stability
- How Do Locating and Alignment Accessories Define CNC Machining Accuracy?
- What Clamping System Delivers the Best Accuracy and Throughput for Your Vertical Machining Centre?
- What Is the Fastest Way to Reduce CNC Setup Time with Pallet, Gripper, or Manual Quick Change Devices?
Siste nytt
-
How Do Locating and Alignment Accessories Define CNC Machining Accuracy?Introduction: The Hidden Cost of Misalignment In CNC machining, the difference between a high-value precision component and a scrap part often comes down to a fraction of a millimeter. Whi...Les mer
-
What Clamping System Delivers the Best Accuracy and Throughput for Your Vertical Machining Centre?Why Clamping Systems Define VMC Performance In vertical machining centres, the clamping system is not a passive accessory—it is the structural link between the machine spindle and the work...Les mer
-
What Is the Fastest Way to Reduce CNC Setup Time with Pallet, Gripper, or Manual Quick Change Devices?In high‑mix CNC production, setup time is the largest controllable drag on throughput. Pallet Quick Change Systems , Gripper Quick Change Devices , and Manual Quick C...Les mer
-
How Zero-Point Systems Improve Workpiece Stability in 5-Axis CNC MachiningHvorfor arbeidsstykkestabilitet brytes ned når 5-akse jobber blir komplekse Et 5-akset maskineringssenter tjener sin verdi ved å kutte fem flater av en del uten en eneste manuell gjenklemm...Les mer
-
SET Zero Point Clamping System | Full-Category Precision Mold Quick Change & Automation Integration SolutionIntroduction Mold manufacturing for automotive tire molds, body stamping molds, glass molds, and plastic injection molds requires strict standards for repeat positioning accuracy, fixture ...Les mer
Hvis du er interessert i produktene våre, ta kontakt med oss
Kontaktinformasjon
- Adresse: 1-4 Floors, 17#03, Building 17, No. 269, Xinfeng Road, Xukou Town, Wuzhong District, Suzhou City
- Faks: +86-18112607008
- Tlf: 18051849209
- E-post: [email protected]
Produkter
Hurtiglenke
Nyhetssenter
Mobil terminal
Opphavsrett © Suzhou Set Industrial Equipment System Co., Ltd. ALLE RETTIGHETER FORBEHOLDT.